Common Problems of Wire Stripping & Terminal Crimping Machines
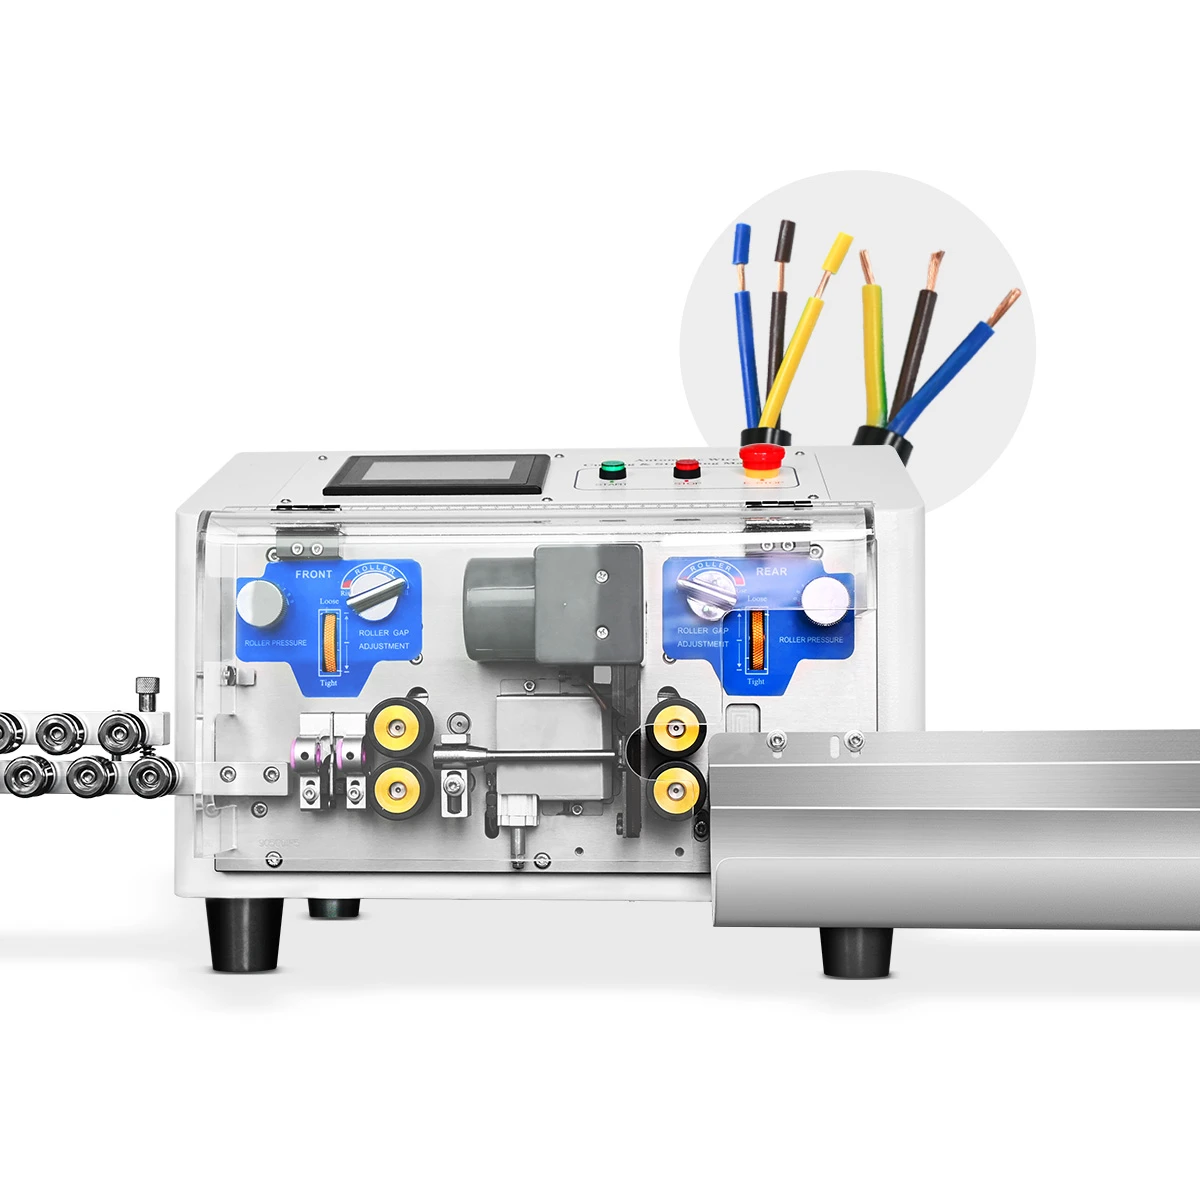
Wire Stripping Machine
Uneven cut wire length
Cause: Feed roller pressure improper, worn rollers, misaligned wire guide, too fast feeding speed.
Solution: Adjust roller tension, clean/replace feed rollers, align conduit and cutting blade.
Strands cut / copper wire damaged
Cause: Excessive blade cutting depth, improper retraction value, worn stripping blades, unbalanced blade holder.
Solution: Reduce cutting depth, adjust retraction parameter, replace blades, calibrate blade seat.
Insulation cannot be stripped completely
Cause: Dull blade, insufficient cutting depth, loose wire gripper, debris stuck on blade.
Solution: Replace blade, increase cutting depth, adjust gripper, clean residues regularly.
Terminal Crimping Machine
1.Poor crimping
Crimp loose, low pull force: Crimp height too big, worn mismatched die, wire feeding offset. Adjust crimp height, replace matched die, calibrate wire stopper.
Copper strands broken: Over crimp pressure, excessive stripped wire length. Reduce pressure, shorten stripping length.
Insulation trapped in conductor crimp: Short stripping length, wire stop position offset. Adjust stripping length and stopper.
2.Terminal feeding jam Cause: Terminal carrier deformation, dust in feed track, weak feed claw spring, unstable air pressure.
Solution: Clean die track, check terminal reel, replace spring, stabilize air pressure.
3.Machine malfunction:
No action when pressing foot pedal: Faulty foot switch, emergency stop triggered, sensor alarm, no air/power supply.
Double crimp / continuous firing: Defective proximity sensor, faulty foot switch.
Die stuck: Foreign object inside die, over pressure. Power off immediately, manually release slider.
Sensor false alarm: Dust on fiber optic sensor, wrong sensing position. Clean probe and reposition sensor.